Een component kan aan de tekeningafmetingen voldoen en toch een ontwikkelingsprogramma niet doorstaan. Een dunne instrumentenbuis kan veren nadat hij uit de houder is losgekomen. Een geboorde doorgang kan een braam in een vloeistofpad brengen. Een botschroefdraad kan er acceptabel uitzien totdat het paringsgedrag is gecontroleerd. Dit zijn geen kleine details op de werkvloer; het zijn risico's die een herontwerp kunnen afdwingen, de verificatie kunnen vertragen of prototyperesultaten onmogelijk kunnen herhalen.
Het korte antwoord is dat de precisiebewerking van medische apparatuur het risico vermindert door het identificeren van de functie die het meest waarschijnlijk zal falen, het kiezen van een proces rond dat risico en het definiëren van inspectiebewijs voordat onderdelen worden gesneden. Strakke toleranties zijn belangrijk, maar vormen slechts een deel van de beslissing.
Kopers beginnen een leveranciersgesprek vaak met een tolerantieoproep. Dat is begrijpelijk, maar het kan de echte vraag verbergen: wat kan dit onderdeel onbruikbaar maken, zelfs als een paar gemeten afmetingen binnen het bereik vallen? Bij een chirurgisch instrument kan het gaan om een braam, een ruw glijoppervlak of verlies van rechtheid. Voor een implantaatonderdeel kan de zorg liggen in de relatie tussen de draden, een geprofileerd oppervlak en een kritisch paringskenmerk.
Goedprecisiebewerkingsdiensten voor medische apparatuurwerk achteruit vanuit die functionele risico's. De bewerkingsvolgorde, de aanpak van het werkstuk, de afwerkingsstappen en het inspectieplan moeten allemaal dezelfde vraag beantwoorden. Dit verschuift de ontwikkeling van “kan de machine het halen?” tot “kan het proces herhaaldelijk de functie behouden die ervoor zorgt dat het apparaat werkt?”
Deze aanpak voorkomt ook een veel voorkomende prototypefout: een eenmalig onderdeel goedkeuren dat is geproduceerd door overmatige handmatige tussenkomst en vervolgens ontdekken dat hetzelfde resultaat niet kan worden gehandhaafd als de hoeveelheden toenemen. Een haalbaar proces is niet noodzakelijkerwijs het snelste, en de laagste prijsopgave betekent niet noodzakelijkerwijs de laagste programmakosten.
Elke tekening heeft een aantal kenmerken die het fabricagerisico vergroten. Vind ze voordat u offertes aanvraagt. Vraag welke dimensie cruciaal is voor het gegeven, welk oppervlak grenst aan een ander onderdeel of weefsel, waar het materiaal het minst wordt ondersteund en welk kenmerk na een latere operatie niet kan worden herwerkt. Die antwoorden zouden meer invloed moeten hebben op het routeblad dan op het totaal aantal dimensies op de print.
Slanke geometrieën zijn kwetsbaar omdat snijbelastingen, hitte, klemkracht en restspanning het onderdeel kunnen verplaatsen. Het probleem treedt mogelijk pas op als het onderdeel wordt losgemaakt. Een buis kan ovaal worden; een smalle wand kan tijdens het afwerken doorbuigen; een lang gedraaide as kan concentriciteit verliezen ten opzichte van onderdelen die in een andere opstelling zijn gemaakt.
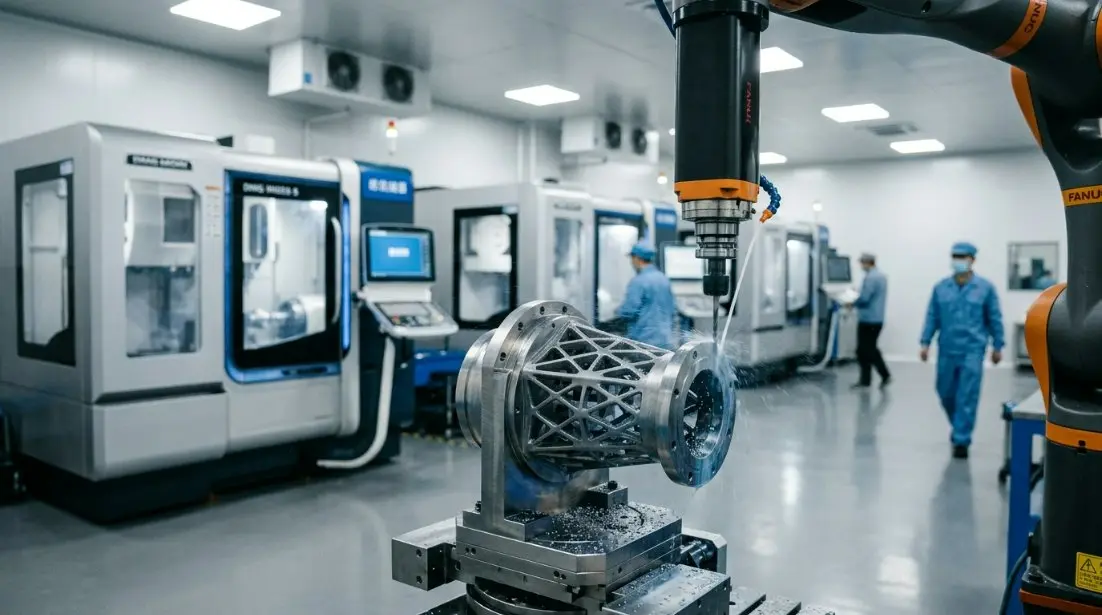
Proceskeuzes zoals gefaseerde materiaalverwijdering, ondersteuning dicht bij de snijzone, zorgvuldig gepland opspannen en nabewerkingen na het voorbewerken kunnen die blootstelling verminderen. De wisselwerking is reëel: extra opstellingen en een bewustere afhandeling kunnen de doorlooptijd verlengen. Toch is dat meestal goedkoper dan het najagen van een onstabiele geometrie met inspectiesortering. Voor kleine, gedraaide onderdelen,Zwitserse bewerkingis vooral handig omdat de geleidebus de kolf in de buurt van het gereedschap ondersteunt, waardoor de doorbuiging op lange onderdelen met een kleine diameter wordt gecontroleerd. Het is echter geen automatisch antwoord. De geometrie van het onderdeel, de materiaalvorm, de oppervlaktevereisten en de verdere bewerkingen bepalen nog steeds of dit de juiste route is.
Kleine gaten, sleuven, ondersnijdingen en fijne interne details creëren een andere risicoklasse. Gereedschapsbreuk is duidelijk. Braamvorming, geblokkeerde doorgangen, beschadigde randen en onzekere metingen zijn vaak duurder omdat ze verborgen kunnen blijven tot montage of functionele testen.
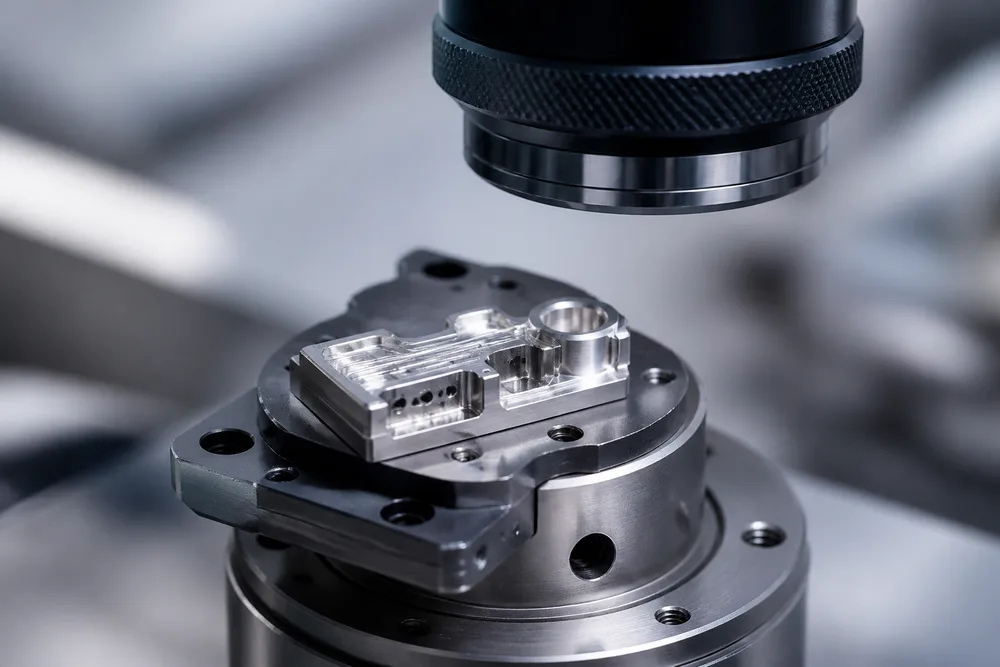
Microbewerking, laserstraalbewerking, EDM of een combinatie van methoden kunnen worden overwogen op basis van de geometrie van de kenmerken en de materiaalrespons. De sleutel is niet simpelweg het bereiken van een opening van de gevraagde grootte. U hebt overeenstemming nodig over de aanvaardbare randconditie, de braambeheersingsmethode, toegang voor reiniging en hoe de eigenschap wordt geverifieerd. Als een inspecteur het kenmerk niet betrouwbaar kan beoordelen, is de tekeningvereiste onvolledig.
Medische CNC-bewerking is niet één proces. Draaien bevordert roterende delen en kan kritische coaxiale relaties tot stand brengen. Frezen verwerkt prismatische vormen, zakken, platte vlakken en complexe externe profielen. Slijpen kan nodig zijn als de toestand van het oppervlak, de rondheid of de diametercontrole van cruciaal belang zijn voor het functioneren. Centerloos slijpen is geschikt voor bepaalde kleine cilindrische vormen, maar vereist een onderdeelgeometrie die tijdens het proces kan worden ondersteund en gecontroleerd.
EDM kan moeilijke interne of fijne kenmerken aanpakken zonder conventionele snijkrachten, terwijl laserverwerking nuttig kan zijn voor bepaalde toepassingen met kleine kenmerken. Elke optie laat zijn eigen vragen achter over de aangetaste oppervlakken, randkwaliteit, toegankelijkheid en inspectie. Kopers moeten zich verzetten tegen het voortijdig specificeren van een proces, tenzij het proces zelf een gevalideerde ontwerpbeperking is. Geef eerst de gewenste functie en kenmerkvoorwaarde op; verlang vervolgens van de leverancier dat hij de voorgestelde methode en de bekende grenzen ervan uitlegt.
Sanluo Precision noemt onder meer draaien, frezen, microbewerking, laserbewerking, EDM en verschillende slijpmethoden.medische CNC-bewerkingsmogelijkheden. Dat bereik is het belangrijkst als een onderdeel concurrerende risico's met zich meebrengt, bijvoorbeeld een klein gedraaid lichaam met een delicaat kruisgat en een oppervlak dat nog laatste verfijning nodig heeft. Eén enkel proces is misschien niet het beste antwoord.
Het groeperen van alle medische onderdelen onder “hoge precisie” leidt tot slechte aankoopbeslissingen. De functie van het apparaat moet de haalbaarheidsbeoordeling bepalen.
Componenten voor minimaal invasieve instrumenten combineren doorgaans smalle werkbereiken met lange schachten, bewegende interfaces en kleine functionele details. Een oppervlak dat sleept, een scherpe rand die blijft haken of een gat dat enigszins misplaatst is, kan het bedieningsgevoel veranderen of de montage belemmeren. Oppervlaktevereisten hebben daarom context nodig. “Glad” is geen bruikbare bewerkingsinstructie; identificeer de contactconditie, bewegingsrichting, schoonmaakprobleem en acceptatiemethode.
Vraag hoe de leverancier de functierelaties zal onderhouden na meerdere opstellingen en hoe bramen op kruispunten zullen worden beheerd. Dat zijn praktische vragen, geen papierwerk.
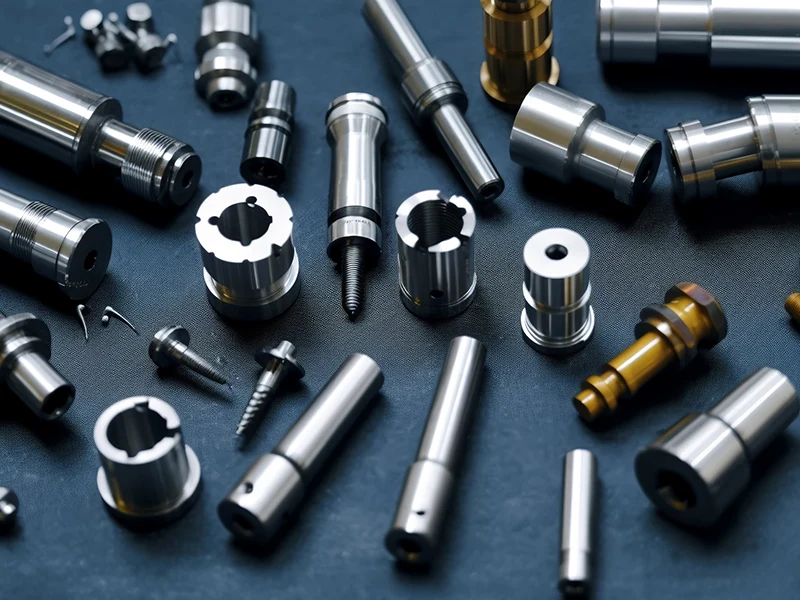
Bij het bewerken van medische implantaatcomponenten wordt vaak de nadruk gelegd op schroefdraad, passende geometrieën, geprofileerde vormen en oppervlakteconditie. Bij het bewerken van medische botschroeven is de draadvorm slechts een deel van de beoordeling; de relatie tussen de aandrijffunctie, schacht, draad en eventuele bijbehorende interface verdient evenveel aandacht. Tandheelkundige pinnen kunnen problemen met de hantering van kleine diameters en concentriciteit met zich meebrengen. Uiterst nauwkeurige diagnostische componenten kunnen optische, fluïdische of sensorinterfacevereisten introduceren die kleine doorgangen en oppervlaktedefecten tot gevolg kunnen hebben.
Sanluo Precision beschrijft werkzaamheden waarbij kunstmatige gewrichten, onderdelen voor de fixatie van de wervelkolom, botschroeven, tandpinnen, minimaal invasieve instrumenten en diagnostische apparatuur betrokken zijn. Deze breedte mag een onderdeelspecifieke beoordeling niet vervangen. Het is een reden om vroeg geïnformeerde vragen te stellen, vooral voormedisch microbewerkingswerkwaarbij sprake is van dunne wanden, staafjes met een microdiameter of kleine gaatjes.
Inspectie moet tijdens het proces worden gepland en niet worden toegevoegd nadat het eerste artikel arriveert. Kritische dimensies hebben gedefinieerde datums nodig, een meetmethode die geschikt is voor het kenmerk en een duidelijk overzicht van wat er zal worden gerapporteerd. Oppervlakteverificatie verdient dezelfde discipline. Visuele inspectie alleen geeft mogelijk geen antwoord op de vraag of een oppervlak de beoogde bewegings-, pasvorm- of reinheidsvereiste ondersteunt.
Er is ook geen vervanging voor een technische beoordeling met iemand die de tekening kan betwisten. Nuttige vragen zijn onder meer: Kan deze functie worden bereikt met de voorgestelde tool? Wat gebeurt er met het onderdeel nadat het de armatuur verlaat? Welk kenmerk moet als eerste worden gemaakt om het datumschema te behouden? Is een gevraagde tolerantie noodzakelijk voor het functioneren, of is deze overgenomen uit een vroeg concept?
Een leverancier die alleen het dossier accepteert en naleving belooft, heeft niet veel risico verminderd. U wilt commentaar op de maakbaarheid, toegang tot inspecties, volgorde en gebieden waar het ontwerp ruimte laat voor interpretatie.